【走心机专用料】为什么走心机一定要用精加工铝棒?
走心机高频震刀、送料卡顿、大小头偏差?根源在铝棒精度不达标
走心机属于超高速、高精密、全自动连续加工设备,对铝棒直线度、圆度、端面状态、表面均匀度要求极高。普通流通铝棒的微小误差,在走心机量产中会被无限放大,直接造成批量不良。
一、走机加工的核心痛点:设备精度足够,材料精度拖后腿
绝大多数走心机车间,设备主轴精度、伺服精度、刀塔精度都完全满足精密量产标准,新刀、新参数、新程序全部没问题,但量产稳定性始终上不去。
最典型的现象就是:高速旋转加工频繁震刀、工件表面出现规律性振纹、首尾尺寸大小头、自动送料偶尔卡顿对位不准、同一程序不同批次成品光洁度不一致。
很多师傅反复调转速、调进给、调刀补、换刀片,折腾半天只能小幅缓解,无法彻底根除。
行业深耕多年后才能看清真相:走心机的精度上限,从来不是设备,而是进料铝棒的精度一致性。
普通通用铝棒适配的是低速普通车床、CNC粗加工,完全扛不住走心机每分钟数千转的高速连续切削工况
二、普通铝棒适配走心机的四大硬伤
1、直线度不足,高速偏心抖动
肉眼难以察觉的轻微弯曲,在走心机高速旋转下会产生持续偏心量,吃刀深浅不断变化,振纹、毛边、尺寸漂移无法避免。
2、圆度公差偏大,导致大小头
普通铝棒外径椭圆、公差波动大,全自动送料连续切削时,每一段吃刀量不一致,成品首尾偏差、中段偏差随机出现,公差很难锁死。
3、端面不规整,送料对位偏移
端口毛边、斜口、不平整,会导致顶针定位不准、每次送料基准不统一,首件尺寸波动、批量稳定性差。
4、表层切削不均,光洁度不稳定
原材表层软硬不均、残留挤压纹路,高速切削排屑不顺畅,表面光洁度忽高忽低,镜面精加工很难达标。
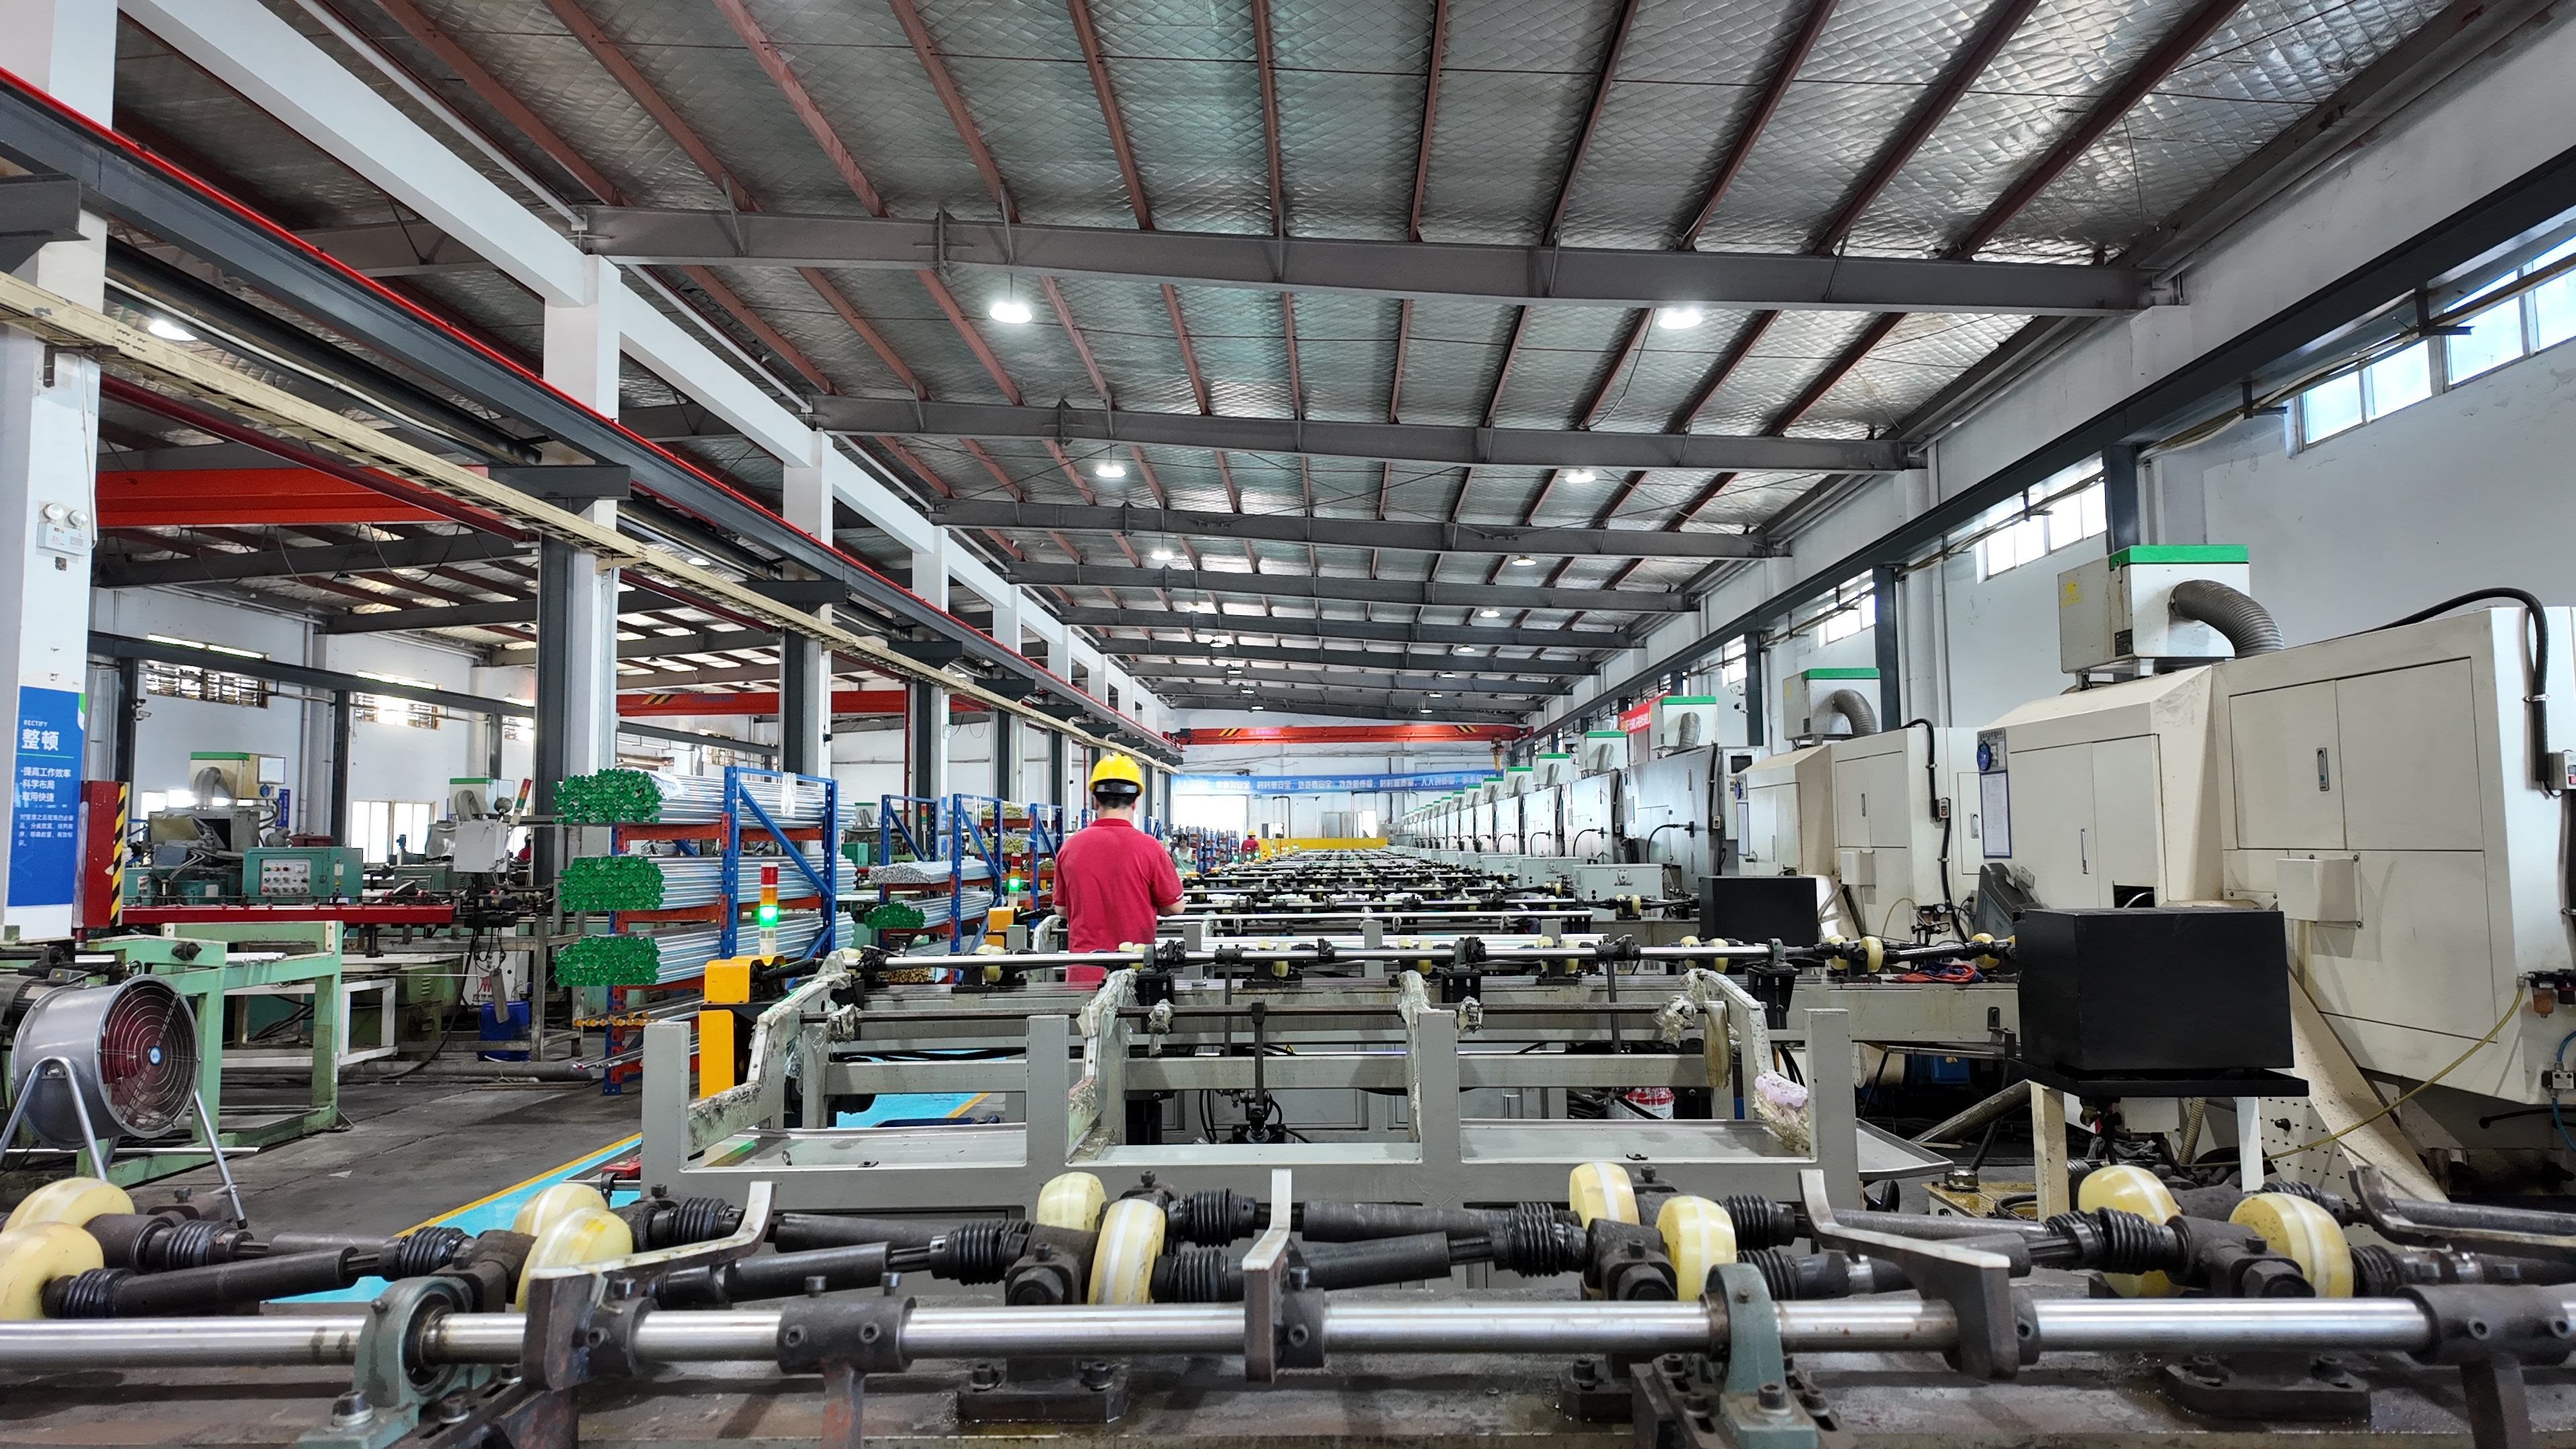
三、飞象精铝专注走心机专用铝材,专门针对走心机高速、连续、全自动量产工况做标准化精加工,把普通料升级为走心机专用料。
1、精密多道矫直,锁定直线度标准
针对高速旋转工况精细化矫正,消除运输、堆放产生的微小弯曲,整支直线度均匀统一,杜绝高速偏心抖动。
2、无心精磨规整外径与圆度
通过高精度无心研磨,统一外径公差、修正椭圆偏差,让整支棒材圆度一致,高速吃刀均匀、尺寸稳定、大小头偏差大幅减少。
3、端头标准化精平倒角
端口平整无毛刺、倒角规范统一,适配全自动送料机构,定位基准稳定,杜绝卡料、对位偏移、首件不稳问题。
4、表层匀化处理,切削更顺滑
磨除表层挤压纹路、氧化层、细微硬点,整支材料切削阻力一致,排屑顺畅,成品光洁度更高、刀具损耗更低。

四、材料适配设备,才是量产稳定的核心
走心机量产想要稳定、高效、低报废,核心逻辑不是拼命调机,而是让材料精度匹配设备精度。
飞象精铝专注把所有材料精度问题、表面问题、稳定性问题在出厂前处理完毕,让客户上机即可稳定量产,不用为材料偏差反复调试、反复试错。
-本文版权归原作者所有,登载此文出于传递更多信息之目的,并不意味着赞同其观点或证实其描述。文章内容仅供参考,如有侵犯版权请来信告知E-mail:1308654573@qq.com,我们将立即处理。